2026年,恰逢高效轧制与智能制造国家工程研究中心(简称“中心”)三十华诞。三十年来,中心从自动化到智能化,走出了一条艰辛却亮眼的金属轧制技术国产化替代之路;从国内市场到“一带一路”,中心的工程实践从“中国应用”迈向“全球验证”。三十而砥,风华正茂,这三十年的匠心沉淀为冶金轧制领域铺开了一幅崭新的画卷,不仅铸就了中心坚实的技术根基与品牌口碑,更奠定了持续创新的底气。值中心成立三十周年之际,《世界金属导报》特此推出系列文章,旨在将中心三十年来精益求精的奋斗历程、敢为人先的破壁之举、与时俱进的转型节点、细节雕琢的丰硕成果呈与读者。
轧制中心自主研发的热轧运行非对称检测与智能纠偏控制技术紧密围绕钢铁行业高质量发展及智能化升级的重大战略需求,针对粗轧镰刀弯、翘曲及精轧跑偏等典型运行非对称缺陷,构建了基于全过程多传感器融合的形位感知体系,实现了中间坯平面形状、翘曲状态及带钢跑偏的毫米级在线精准检测。在此基础上,结合轧制非对称弹塑性变形理论,并引入机理与数据融合驱动建模方法,形成了覆盖热轧全过程的运行非对称自动控制技术。
1概述
我国热轧板带年产量超过3亿吨,在国防军工、交通、机电、能源、及建筑等领域具有不可替代的重要地位。在过去的30年,热连轧机组的设计制造与生产控制,完成了对国际先进水平的引进、消化、吸收与国产化替代,当前我国宽带钢热连轧产线数量已超过150套。面向国家重大战略需求,新能源汽车用无取向硅钢、交通能源用超高强钢等高端产品的自主化高品质生产制造,成为保障安全发展与战略性资源供应的重点攻关任务。然而,高端钢铁材料的热轧生产过程,普遍存在高强、超薄、高温相变等生产控制难点,基于传统的热连轧机型与系统配置,高质量高稳定性生产成为主要的制约因素,频繁产生粗轧镰刀弯、翘扣头以及精轧跑偏等系列运行非对称问题。这些缺陷不仅降低产品质量精度和成材率,还加剧轧辊、导卫等核心部件的损耗,严重时甚至影响生产安全,成为限制高端产品高品质制造的瓶颈。长期以来,针对运行非对称导致的轧制稳定性与板形质量问题,存在着机理研究不足、感知手段缺失、控制技术空白等系列问题,亟需通过新一代先进检测与人工智能控制技术赋能传统热连轧装备系统及生产运行过程。
2主要技术成果
针对热连轧非对称运行状态检测手段缺失问题,轧制中心采用全过程形位特征多模式多传感器融合感知系统,实现复杂恶劣环境下粗精轧工序关键位置运行非对称在线精准监测,为粗轧和精轧工序提供了关键感知支撑,极大地拓展提升了热连轧产线的信息感知能力。建立热连轧过程中运行非对称智能控制体系,基于轧机非对称弹塑性变形机理模型,建立粗轧板坯镰刀弯、翘扣头及精轧非对称自动控制系统,形成全过程多要素非对称在线控制体系,最终实现热轧高精度运行非对称在线控制,有力保障了硅钢、高强钢等高附加值产品的高品质稳定生产。
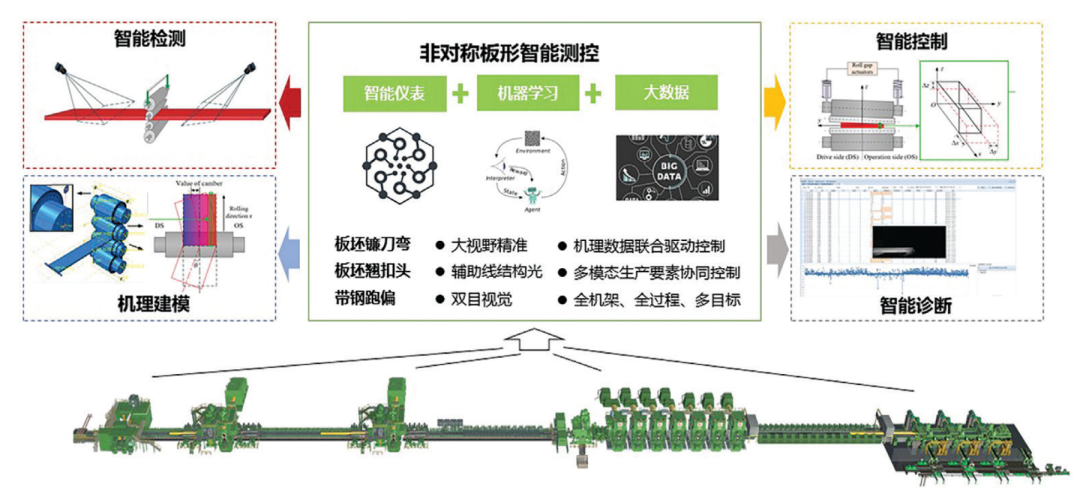
图1 热轧运行非对称检测与智能纠偏体系
2.1粗轧板坯镰刀弯检测及智能控制系统
粗轧板坯镰刀弯检测系统采用基于单目视觉的大视野全幅中间坯形状感知与逐帧拼接重构技术,适应粗轧中间坯表面状态复杂、尺寸变化大、形状测量精度要求高的特点;采用基于厚度信息的成像优化模型、卷积神经网络边缘检测模型与局部特征图像拼接模型,分别解决图像畸变、环境干扰和大视野拼接等难题。该技术在工业现场环境下,实现了高精度的整体尺寸测量。控制系统采用基于机器学习特征提取的镰刀弯在线控制技术解决粗轧阶段镰刀弯模态复杂、人工干预依赖度高的问题。基于动态时间规整与数据分类模型的弯曲模态识别技术,实现镰刀弯精准分类与定量表征,在此基础上,采用轧机非对称弹塑性变形机理模型及比例楔形控制策略,构建机理与数据融合驱动的镰刀弯预测控制模型,实现道次压下倾斜量的精准计算与自动控制,中间坯弯曲量控制精度及一致性较人工控制有较大提升。
2.2粗轧板坯翘扣头检测及智能控制系统
粗轧板坯翘扣头检测系统采用基于辅助线结构光的粗轧中间坯翘曲状态精准检测技术,解决中间坯头部翘曲在成像过程中与平面形状信息耦合导致的测量误差。基于辅助线结构光的翘曲程度检测技术,通过线结构激光精确映射翘曲程度,有效去除板坯头尾不规则形状、跑偏及水雾环境等干扰,并采用考虑玻璃折射的成像模型,显著提升检测精度。该技术在工业环境下检测稳定性高,可实时感知各道次翘曲变化信息。控制系统采用粗轧中间坯翘曲预测及多要素协同控制技术,解决翘曲形成机理复杂、多影响因素耦合影响翘扣头控制的难题;基于工艺设备影响因子分析,建立机理数据联合驱动的翘曲预测模型,在此基础上构建了道次前馈、板坯前馈及钢种炉次分层的多要素协同控制体系,实现了粗轧雪橇系数的优化设定与自动下发,中间坯翘扣头均值显著降低。
2.3精轧机架间带钢跑偏检测及智能控制系统
精轧机架间带钢跑偏检测系统采用适应精轧机架间复杂环境的带钢跑偏高频在线检测技术解决精轧机架间检测环境复杂(水、汽、粉尘、振动)及成像视野受限、处理速度要求高等问题。基于双目线阵相机成像原理,采用基于虚拟立体靶标的高精度标定模型,结合卷积神经网络分类模型与亚像素边缘识别算子,实现带钢跑偏的高频精准测量。在复杂环境及活套运动状态下,检测图像分类准确率高,且保持较高的采样频率及检测精度。控制模型采用精轧运行非对称全过程动态辊缝倾斜控制技术适应精轧生产过程非对称运行多控制目标耦合、多机架连续变形特性差异大、生产运行节奏快且控制精度要求高的场景。精轧运行非对称全过程动态辊缝倾斜控制技术包含预摆、穿带、稳态、抛尾全过程动态非对称控制模型和基于深度强化学习的影响系数自学习模型,实现辊缝倾斜调平值自动计算与高速动态控制。控制系统应用后,人工调平干预操作及甩尾轧破率显著降低,板形质量、生产稳定性以及少人无人化生产控制水平显著提升。
3应用成果及案例
热轧运行非对称检测与智能纠偏系统可实现镰刀弯与翘曲的全自动无人化控制,极大降低精轧人工调平干预操作和甩尾轧破率,提升楔形命中率,有效突破了高端产品制造能力及产线智能化水平的提升瓶颈,显著改善了板带产品板形质量、生产稳定性及少人、无人化控制水平。相关成果荣获冶金科学技术一等奖、教育部科学研究优秀成果奖二等奖、第三届智能制造创新大赛银奖,2026年1月代表北京科技大学入选“十四五”中国钢铁工业数字化转型十大示范场景。
该技术已实现热连轧、中厚板及铝加工等多类板卷类产线的产品落地,在30余家钢铁及有色金属企业实现规模化应用,提升产线智能化水平。其中,热连轧产线代表业绩有:宝钢、武钢、马钢、新钢、首钢、鞍钢、河钢、涟钢、攀钢、永锋钢铁等,涵盖从1250-2250mm宽度热轧产线,实现较高的国内市场占有率。中厚板产线业绩有首钢京唐及安钢周口;炉卷产线代表业绩有安阳钢铁和台湾烨联;无头产线代表业绩为首钢京唐MCCR连铸连轧;有色行业代表业绩为柳州铝业1+4热连轧。多类产线的落地应用有力推动了金属板带轧制流程向低碳、智能、高效方向转型升级。
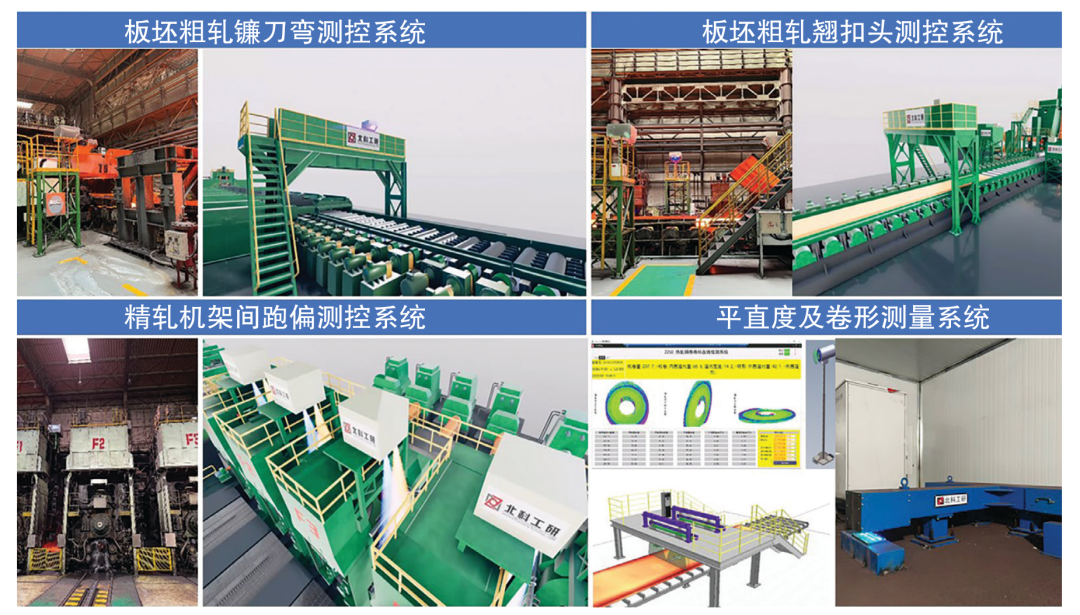
图2 产品案例示意图
4展望
当前,我国热轧板带产品正处于由“规模扩张”向“质量效益”转型的关键阶段,无人化、智能化与高端化已成为产线升级的核心方向。轧制中心热轧运行非对称检测与智能纠偏系统作为打通“感知-决策-执行”全链条的关键技术,未来可进一步与轧线控制系统及集控平台深度融合,逐步实现加热、轧制、卷取等关键环节的少人化乃至无人化运行。同时,随着工业数据积累与机器学习能力提升,系统可通过缺陷数据与工艺参数的关联挖掘,形成集检测、控制、诊断、分析与优化于一体的智能体,并结合数字孪生技术实现控制策略的虚拟验证与优化,推动控制系统向自感知、自决策、自学习方向持续进化,为我国钢铁工业高质量发展提供重要支撑。
(何海楠)
轧制中心30周年十大标志性成果
轧制中心30周年十大标志性成果——金属材料表面质量在线检测与判定技术
轧制中心30周年十大标志性成果——基于双智控的轧制智能工厂解决方案
轧制中心30周年十大标志性成果——冶金全流程过程质量智能管控系统
轧制中心30周年十大标志性成果——高品质板带箔板形综合控制技术
轧制中心30周年十大标志性成果——带钢热连轧成套自动化控制技术
三十载破局突围 从高效轧制迈向智能制造——高效轧制与智能制造国家工程研究中心成立三十周年巡礼
《世界金属导报》
2026年第40期 B06